非标自动化设备定制流程及需求沟通要点科普
非标自动化设备的定制不是简单的"买设备",而是一次从工艺需求到机械实现的系统性工程转化。很多项目在后期出现交付延期或产线节拍不达标,根源往往在前期需求沟通阶段就埋下了。东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制——在这类项目中积累的经验表明,流程规范和沟通精度直接决定最终设备的落地质量。
定制流程的核心节点
一套非标自动化设备的完整定制链条通常包括:需求调研与工艺分析→方案可行性评估→3D机械设计与电气架构→评审冻结→零部件加工与采购→装配调试→厂内试运行(FAT)→现场安装与终验收(SAT)。其中,方案评审冻结是最容易被低估的环节。一旦3D设计冻结后客户再提出功能变更,牵动的可能是治具重构、PLC点位重排甚至节拍逻辑推倒重来,成本增幅通常在原报价的15%–40%。
需求沟通中必须锁定的五个维度
沟通不是"聊需求",而是把模糊描述转化为可量化的工程参数。以下维度建议在首次技术对接时就形成书面记录:
- 产品特征:来料尺寸公差、材质刚性、表面状态(有无油污/镀层),直接决定工装夹具的定位方式与夹紧力上限
- 节拍要求:UPH目标值及允许波动区间,需明确是单件节拍还是整线平衡节拍
- 接口边界:上下游设备的信号协议(Modbus/EtherCAT/IO硬线)、料仓对接高度与容错空间
- 良率与检测:是否需要在线视觉检测、NG品剔除逻辑及追溯数据留存周期
- 现场约束:可用占地尺寸、供电容量、气源压力波动范围、洁净度或防爆等级
这五项中任何一项缺失,都可能导致方案在详细设计阶段返工。以工装夹具为例,来料公差若标注为±0.05mm而实际波动达到±0.12mm,刚性定位方案就会频繁卡料,必须改为浮动补偿结构。
数据对比:沟通深度与项目指标的关系
东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制项目中一组可参考的对比数据:需求沟通中完成定量参数确认(含节拍实测验证、来料CPK分析)的项目,厂内调试周期平均缩短约22%,现场SAT一次通过率从约70%提升至90%以上;而仅凭口头描述或样件单件确认启动的项目,设计变更次数平均多出2–3轮,交期偏差普遍在3周以上。
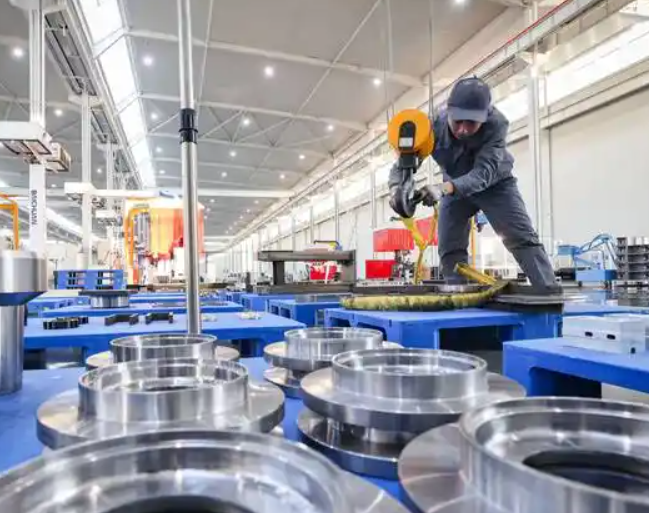
另一个容易被忽视的点是样件验证的样本量。单件打样合格不代表批量稳定,建议至少提供30–50件真实来料用于夹具适配与节拍实测,这比任何图纸标注都更能暴露问题。把这些功课做在方案阶段,非标自动化的"非标"风险才能真正被收敛到可控区间。