非标自动化设备定制流程中的关键技术难点解析
在制造业转型升级的浪潮中,标准化设备已难以满足日益复杂的工艺需求。东莞市和易自动化设备有限公司在长期服务电子、五金、新能源等行业客户的过程中发现,非标自动化定制项目的失败率往往集中在几个关键技术节点上。这些难点不解决,产线效率与稳定性就无从谈起。
难点一:工艺需求向机械结构的精准转化
客户提出的往往是产能、节拍、良率等指标,而设备要落地,必须将这些指标拆解为具体的机构运动逻辑。这里最容易出现偏差的是定位精度与重复定位精度的匹配。例如某连接器组装项目要求±0.02mm的插针精度,若仅按常规滑台模组选型,忽略热变形与累积误差,调试阶段就会出现间歇性卡料。
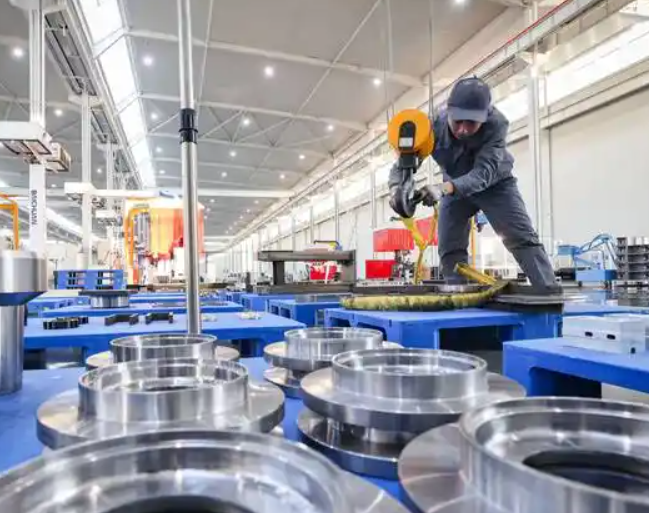
我们的做法是在方案阶段引入公差堆叠分析,对关键工位进行运动学仿真,把理论误差控制在设计值的60%以内,为现场调试留出余量。
工装夹具的刚性与兼容性平衡
工装夹具看似简单,实则是非标自动化中最易被低估的环节。批量生产中,夹具既要保证夹持刚性以抵抗切削或压装反力,又要兼顾换型效率。我们曾遇到客户多品种小批量生产的需求,最终采用快换定位销+气动锁紧的组合方案,换型时间从45分钟压缩至8分钟,同时通过有限元分析将夹具变形量控制在0.01mm以下。
难点二:电气控制与机械动作的时序耦合
机械结构确定后,控制系统的时序规划直接决定设备节拍。多轴协同场景下,PLC扫描周期、伺服响应延迟与气缸动作时间若未统一建模,就会出现“机械等信号、程序等到位”的空耗。东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制——我们在某电机转子压装线中,通过凸轮曲线优化与电子凸轮同步,将单件节拍从3.2秒降至2.4秒,设备综合效率提升约18%。
实践中的几点建议
- 方案评审阶段即引入DFMEA,重点排查夹爪磨损、传感器误触发等高频故障点;
- 样机调试前完成空跑48小时的老化测试,暴露时序与干涉问题;
- 为产线设备预留10%-15%的节拍余量,应对来料波动与后续产能爬坡。
非标自动化的本质是用工程方法消化不确定性。把需求转化、夹具设计、时序耦合这三个关口守住,定制项目的交付质量就有了底盘。随着柔性制造与视觉引导技术的成熟,未来的非标设备将更强调可重构性——这也是我们持续投入模块化平台研发的方向。