东莞市非标自动化设备定制:生产线设备选型与工装夹具配套方案解析
📅 2026-11-15
🔖 东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制
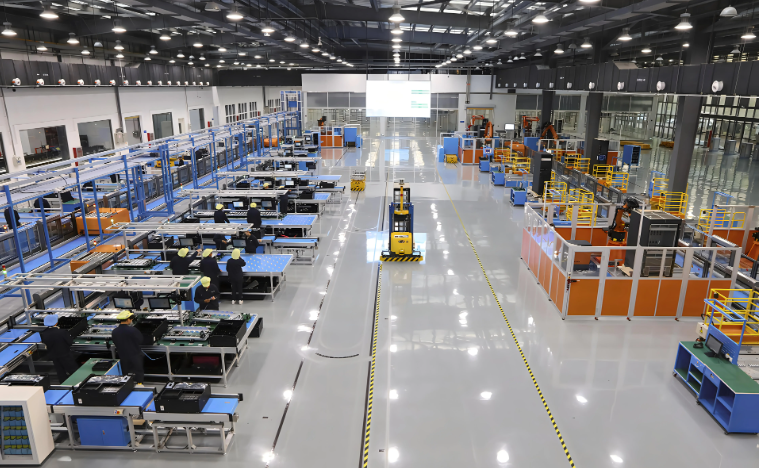
东莞制造业产线升级时,非标自动化设备的选型往往比设备本身更考验工程判断力。作为深耕自动化定制领域的从业方,东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制的落地经验表明,一套稳定产线的核心在于设备节拍、定位精度与工装夹具之间的系统匹配,而非单机性能的简单叠加。
一、生产线设备选型的三项硬指标
选型阶段需先锁定三个参数:生产节拍(CT)、重复定位精度、来料一致性。以3C装配线为例,节拍低于6秒/件时,凸轮分割器方案比分度盘伺服方案更抗冲击;精度要求±0.02mm以内,则需配置CCD视觉补偿。来料公差若超过0.1mm,必须同步设计柔性定位结构,否则后续工装夹具再精密也无法弥补。
我们通常建议客户提供连续72小时的来料数据,用CPK值判断工艺窗口,再反推设备规格。
二、工装夹具配套的落地步骤
- 基准统一:夹具定位面与设备治具基准面须同源加工,避免累积误差;
- 夹紧力校核:薄壁件夹紧力控制在工件屈服强度的15%以内,防止变形;
- 快换设计:多机型共线时,采用一面两销+气动锁紧,换型时间可压缩至3分钟以内;
- 防错验证:加装到位传感器与机械限位双重确认,杜绝漏装。
三、常见问题与规避要点
调试阶段最常见的是夹具过定位导致工件翘曲,以及传感器响应延迟造成的误判。建议夹具设计阶段做干涉仿真,电气侧预留10%的IO余量。另外,非标自动化设备的维护通道宽度不应小于600mm,这一点在产线布局时极易被忽略。
从设备选型到工装夹具配套,本质是把工艺变量收敛为可控参数的过程。和易自动化在东莞本地的非标自动化定制项目中,始终坚持先做工艺验证、再谈设备方案,让每一套生产线设备都经得起量产节拍的检验。