自动化生产线整线解决方案:从工装夹具到设备联调的实施路径
📅 2026-10-27
🔖 东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制
一条非标自动化生产线能不能按期达产,往往不取决于单机设备有多先进,而取决于工装夹具与设备联调之间那套"看不见的衔接逻辑"。东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制——这五个词背后,其实是同一件事:把分散的工序串成稳定的节拍。
定位基准决定整线精度
工装夹具不是"把工件固定住"这么简单。整线方案的第一步,是确定贯穿全线的定位基准。我们通常要求所有工位共用同一组基准面或基准孔,夹具设计围绕它展开,误差链才可控。若各工位各自为政,单站精度再高,累积到整线也会失稳。
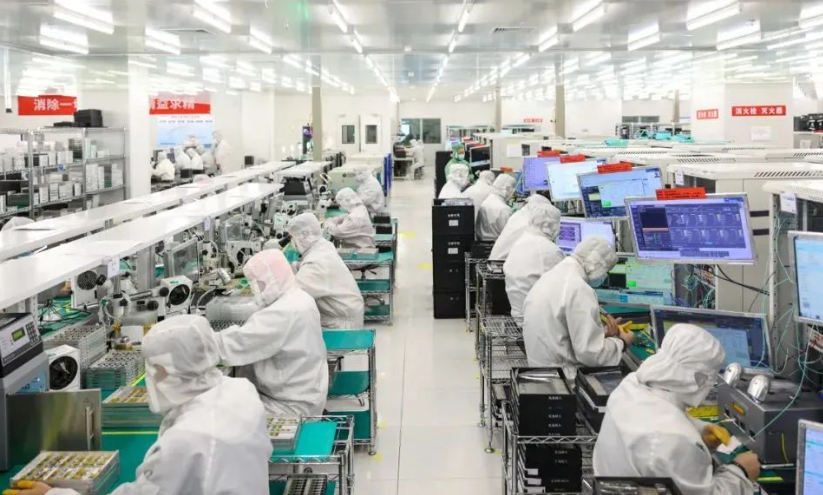
联调的三条实操路径
设备联调阶段,我们一般按以下顺序推进:
- 单站空载验证:确认动作时序、传感器信号与PLC逻辑一致;
- 带件节拍测试:用实际工件跑通,记录每站CT,找出瓶颈工位;
- 整线联动与异常注入:人为制造缺料、卡料,检验互锁与报警是否可靠。
这套流程能把联调周期压缩约20%,返工率明显下降。
数据对比:联调前后的差异
以一条典型的装配线为例,联调前各站独立运行,整线OEE约62%;完成夹具基准统一与联动调试后,OEE提升至78%左右,换型时间从45分钟降到18分钟。差距不在设备本身,而在衔接。
自动化定制项目的成败,藏在夹具基准与联调逻辑这些细节里。把定位、节拍、互锁三件事做扎实,整线方案才真正落地。