非标自动化生产线设备选型指南:工装夹具配套方案对比
📅 2026-11-11
🔖 东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制
工装夹具选型失误,往往是非标自动化生产线调试周期拉长的直接原因。东莞市和易自动化设备有限公司在承接自动化定制项目时发现,夹具方案与产品工艺的匹配度,比设备本身的精度等级更值得前期投入精力评估。
三类主流夹具方案的技术边界
非标自动化生产线上常见的工装夹具方案,大致可归为三种技术路径:
- 气动夹爪方案:响应速度快,单次夹持节拍可控制在0.3秒以内,适合大批量、小件的自动化设备场景,但对气源稳定性要求较高,夹持力波动约±8%。
- 伺服电爪方案:夹持力可编程调节,重复定位精度可达±0.02mm,适用于精密装配类生产线设备,成本约为气动方案的2.5倍。
- 真空吸附+机械限位组合:针对薄壁件、异形件,配合定位销使用可有效抑制变形,在3C行业非标自动化产线中应用比例较高。
选型时容易忽略的两个参数
很多采购方盯着夹具的夹持力和精度,却忽略了夹具自重与换型时间。夹具自重每增加1kg,机器人末端负载余量就相应压缩,长期运行对减速机寿命有累积影响。换型时间方面,采用快换盘结构的工装夹具可将换型压缩至3分钟以内,而传统螺栓固定方式通常需要15-20分钟——这在多品种小批量的自动化定制项目中,直接决定产线综合效率。
案例:连接器组装线的夹具配套调整
去年我们为东莞一家连接器企业做非标自动化生产线改造,初期方案采用气动夹爪,试产阶段发现0.4mm间距端子存在约2%的夹偏率。后调整为伺服电爪配合柔性定位结构,夹持力从固定12N改为分段控制(插入段6N、保持段10N),夹偏率降至0.3%以下。这个案例说明,工装夹具方案不能只看单一参数,要与工艺动作序列联合评估。
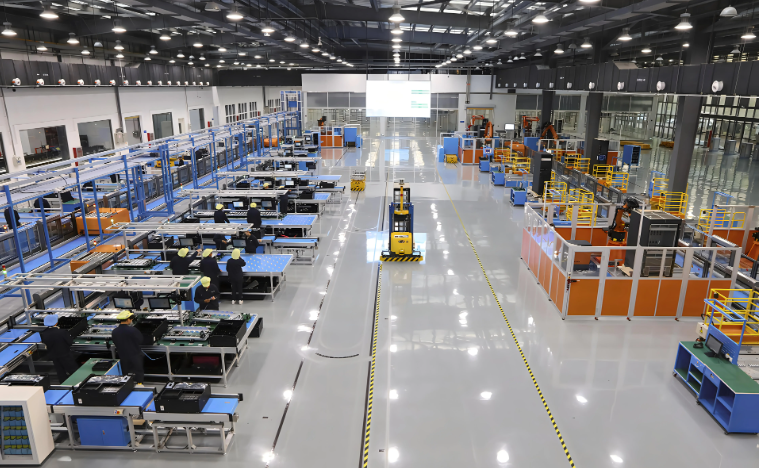
东莞市和易自动化设备有限公司:自动化设备,非标自动化,生产线设备,工装夹具,自动化定制——在夹具方案评审阶段引入动作时序仿真,通常能把潜在干涉问题提前暴露,减少现场调试返工。选型没有万能解,匹配产品特征与节拍要求才是判断基准。